Artykuł sponsorowany
Jak ustalić kolejność montażu regałów w działającym magazynie, gdy liczy się dostęp i stabilność
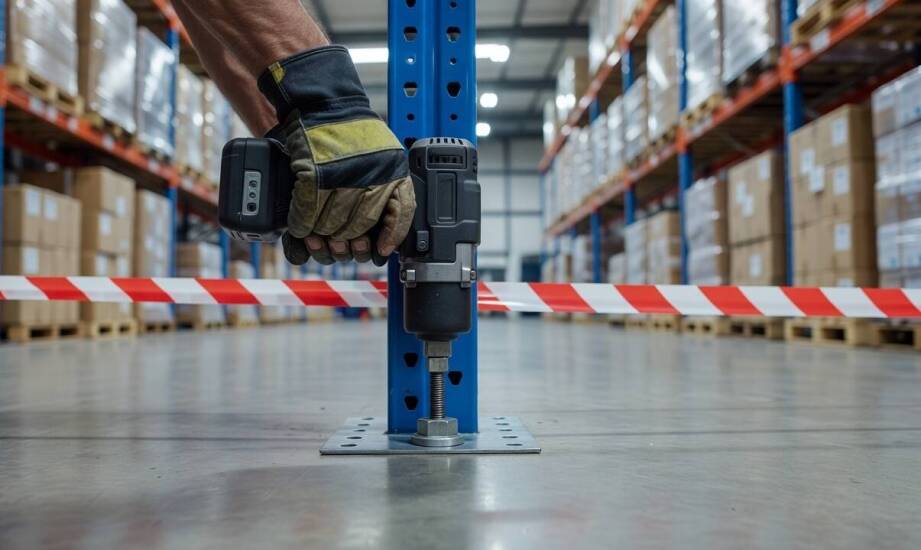
W hali magazynowej funkcjonującej równolegle z montażem kolejność działań decyduje o dostępie do stref składowania oraz kontroli ryzyka operacyjnego. Prace prowadzone na żywym organizmie muszą ściśle uwzględniać bieżący ruch wózków widłowych, fizyczną obecność towaru na sąsiednich regałach i konieczność zachowania przejezdnych dróg pożarowych. Planowanie zaczyna się zazwyczaj od wytyczenia tymczasowej strefy montażowej, która nie blokuje głównych ciągów komunikacyjnych. Takie podejście wymaga precyzyjnego harmonogramu, aby zminimalizować wpływ prowadzonych prac na wydajność całego centrum dystrybucyjnego.
Przeczytaj również: Jak wybrać producenta maszyn do tampodruku?
Kolejność prac dla regałów paletowych i półkowych
Regały przeznaczone do obsługi ciężkich ładunków wymagają w pierwszej kolejności precyzyjnego ustawienia ram pionowych zbudowanych z wytrzymałych profili stalowych. Dopiero po ich ustabilizowaniu mocuje się poziome belki nośne oraz układ stężeń usztywniających. Taki schemat wynika bezpośrednio z wysokości i nośności konstrukcji, co wymusza wygospodarowanie szerszych alejek roboczych podczas samej instalacji. Ekipy techniczne muszą mieć wystarczająco dużo miejsca na bezpieczne manewrowanie długimi elementami. Regały półkowe charakteryzują się z kolei znacznie lżejszą, modularną budową. Pozwala to na szybsze łączenie poszczególnych komponentów w ciaśniejszych przestrzeniach, choć nadal konieczne jest utrzymanie minimalnego prześwitu dla ruchu pieszego.
Przeczytaj również: Jak dbać o kanalizację, aby uniknąć częstych napraw?
W przypadku obu typów systemów dostawy materiałów konstrukcyjnych organizuje się etapami. Ma to na celu uniknięcie nadmiernego zagęszczenia w hali i zablokowania cennej powierzchni operacyjnej. Odpowiednio zaplanowane składanie regałów magazynowych w obiekcie działającym opiera się na powtarzaniu procesu w systemie modułowym. Instalatorzy zamykają jedną sekcję, sprawdzają jej geometrię, a logistyka może natychmiast rozpocząć proces zatowarowania.
Przeczytaj również: Pomiary sytuacyjno-wysokościowe dla potrzeb projektowych - precyzja i dokładność usług geodety Polkowice
Norma PN-EN 15512 ściśle określa wymagania konstrukcyjne dla stalowych systemów paletowych. Z kolei dokument PN-EN 15620 reguluje tolerancje wymiarowe, dopuszczalne odkształcenia oraz luzy manipulacyjne, a nie tylko kwestie samego poziomowania. Odpowiednie profile stalowe pełnią fundamentalną funkcję nośną, dlatego ich prostopadłe połączenie decyduje o sztywności całości. Systemy zblokowane typu drive-in dodatkowo komplikują cały harmonogram budowy. Wymagają one osadzenia długich prowadnic oraz specjalnych wsporników wewnątrz głębszych bloków. Taka struktura czasowo odcina dostęp do przyległych korytarzy, wymuszając na operatorach wózków korzystanie z tras alternatywnych.
Wpływ otoczenia i sprzętu na organizację montażu
Ograniczona szerokość dostępnych korytarzy roboczych nierzadko zmusza wykonawców do modyfikacji standardowej procedury. W praktyce najpierw ustawia się i tylko częściowo skręca kilka powiązanych ze sobą modułów. Ostateczne kotwienie stóp do posadzki wykonuje się dopiero po dokładnym sprawdzeniu pionowości całej sekcji. Obecność zafoliowanych palet z towarem w bezpośrednim sąsiedztwie mocno utrudnia manewrowanie podnośnikami nożycowymi. Z tego powodu brygady często przesuwają się od najdalszego krańca hali w kierunku wyjścia, systematycznie zostawiając za sobą gotowe i bezpieczne alejki.
Ciężki sprzęt ułatwiający prace na wysokościach zabiera sporo przestrzeni. Wymusza to poszerzenie stref wygrodzonych barierami ochronnymi, co z reguły przedłuża czas wznoszenia ram w brzegowych rzędach. Praktyka instalatorów z firmy Pi System jasno wskazuje na ogromne znaczenie bieżącej weryfikacji geometrii układu. Błędy w poziomowaniu lub zbyt słabe dociągnięcie śrub rzadko dają o sobie znać natychmiast. Ujawniają się zazwyczaj dopiero po zmontowaniu kilku kolejnych przęseł. Niewspółosiowość bardzo szybko się kumuluje, co prowadzi do niebezpiecznych odchyleń pionowych całej linii i przekroczenia wartości dopuszczalnych przez rygorystyczne przepisy.
Zachowanie przewidzianych w dokumentacji luzów manipulacyjnych zapobiega powstawaniu trudnych do usunięcia naprężeń w elementach stalowych. Kolejność wznoszenia, wstępnego skręcania i końcowego wiercenia otworów w betonie musi pozostać elastyczna. Wykonawca zawsze dostosowuje dynamikę prac do nierówności posadzki, występujących dylatacji oraz natężenia ruchu maszyn w najbliższym otoczeniu.
Stabilność konstrukcji a ciągłość pracy
Bezpieczne wznoszenie wielopoziomowych konstrukcji w funkcjonującym obiekcie wymaga wnikliwej oceny nośności posadzki, przeanalizowania tras przejazdu wózków oraz uwzględnienia docelowego przeznaczenia systemu. Zastosowanie odpowiednich marginesów błędu i zachowanie przemyślanej kolejności technologicznej pozwalają wyeliminować ryzyko kolizji z codziennym ruchem wydawania towarów.
Ścisłe trzymanie się przyjętego podziału na strefy sprawia, że logistyka nie odczuwa drastycznych przestojów. Systematyczne sprawdzanie geometrii i etapowe kotwienie zapewniają wysoką sztywność instalacji od pierwszego postawionego rzędu. Dzięki właściwej koordynacji, magazyn może płynnie zwiększać swoją pojemność bez wstrzymywania bieżącej realizacji zamówień.
Kategorie artykułów
Polecane artykuły

Różnice między mezoterapią a innymi zabiegami trychologicznymi

Różnice między absolutami a attarami – co wybrać do swoich zapachów?

Dlaczego warto rozpocząć naukę rysunku od podstaw w krakowskiej szkole artystycznej?
